Krátery, rybí oka nebo jiné defekty lakovaného povrchu mohou mít řadu příčin – od nedostatečné předúpravy přes nevhodné aplikační podmínky až po kontaminaci nátěrových hmot. Jedním z faktorů je také kvalita stlačeného vzduchu. Jak tato rizika vznikají a jak jim předcházet?
Stlačený vzduch jako součást lakovacího procesu
Stlačený vzduch má v lakovnách řadu funkcí. Využívá se při pneumatickém ovládání zařízení, ofukování dílů, u mokrého lakování k rozprašování nátěrových hmot a u práškového lakování k dopravě a aplikaci prášku. Riziko pro kvalitu lakování představují zejména tři typy nečistot – vlhkost, olej a pevné částice. Jejich přítomnost může zhoršit proces nanášení, způsobit lokální vady a tím negativně ovlivnit vzhled výsledné povrchové úpravy. Důležité přitom je, že samotný kvalitní kompresor ještě nezaručuje odpovídající čistotu vzduchu v místě spotřeby. Rozhodující je správně navržený a udržovaný systém výroby, úpravy a distribuce stlačeného vzduchu.
Jaké vady může způsobovat kontaminovaný stlačený vzduch?
- Krátery a rybí oka
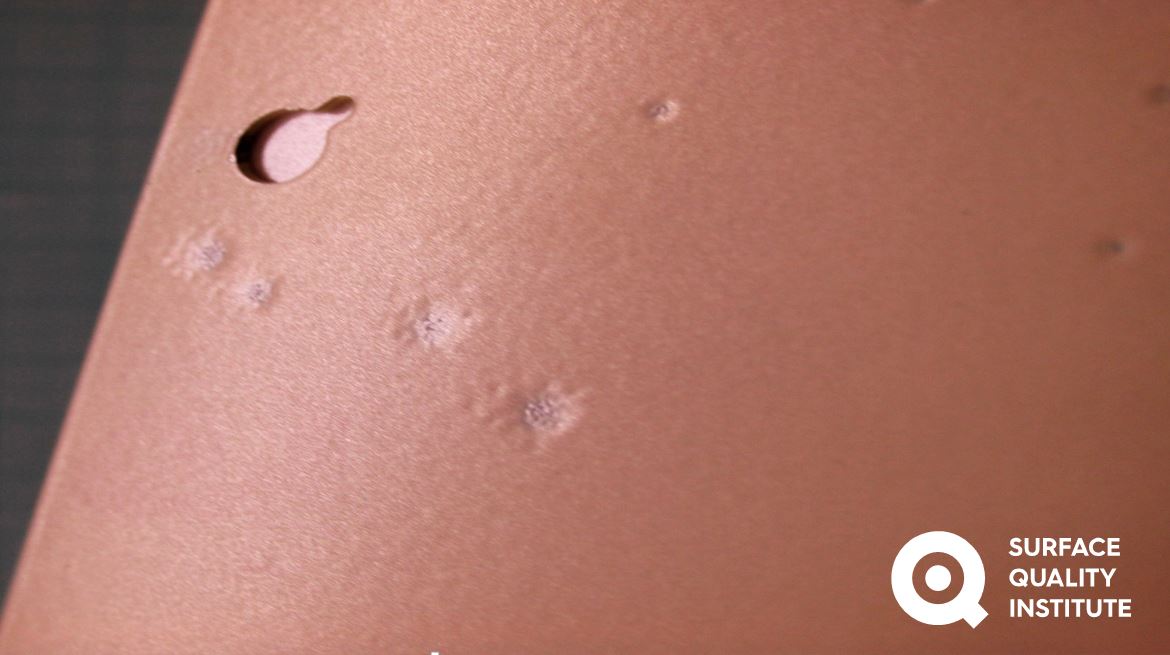
Jednou z typických vad lakovaných povrchů jsou krátery, případně takzvaná rybí oka (fisheyes). Projevují se jako drobné kruhové prohlubně nebo místa, kde se nátěrová hmota rozestupuje a nevytváří souvislý film. Jejich vznik může souviset s kontaminací povrchu nebo nátěrové hmoty látkami, které narušují smáčení. Mezi možné zdroje patří také olejové nečistoty přenášené stlačeným vzduchem. Pokud se podobné vady opakují, je vhodné vedle kontroly předúpravy, nátěrových hmot a aplikačního zařízení prověřit také kvalitu vzduchu přiváděného do lakovacího procesu.
- Vady související s vlhkostí
Vlhkost představuje další riziko. Při stlačování vzduchu a jeho následném ochlazování dochází ke kondenzaci vodní páry. Pokud není vzniklý kondenzát účinně odstraněn, může se voda dostávat do rozvodů a následně až k technologickému zařízení. Při mokrém lakování může nadměrná vlhkost negativně ovlivňovat aplikaci a tvorbu nátěrového filmu. U práškového lakování může způsobovat problémy s dopravou prášku, jeho dávkováním nebo rovnoměrností nanášení. Konkrétní projevy závisejí na použité technologii, materiálu a provozních podmínkách.
- Pevné částice a další nečistoty
Prach, korozní částice z potrubních rozvodů nebo jiné mechanické nečistoty se mohou spolu se stlačeným vzduchem dostávat do aplikačního procesu. Pokud ulpí na upravovaném povrchu nebo se dostanou do nanášeného materiálu, mohou způsobovat lokální defekty, nerovnosti a nežádoucí změny vzhledu povlaku. Zvláště u pohledových dílů a povrchů s vysokými požadavky na kvalitu mohou i drobné nečistoty znamenat nutnost oprav nebo opakování technologického procesu.
Jakou kvalitu stlačeného vzduchu lakování vyžaduje?
Požadavky na čistotu stlačeného vzduchu se liší podle konkrétní aplikace. Jinou kvalitu může vyžadovat vzduch pro ovládání pneumatických prvků a jinou vzduch, který přichází přímo do kontaktu s nátěrovou hmotou nebo upravovaným povrchem. Základním vodítkem je norma ČSN ISO 8573-1, která stanovuje třídy čistoty stlačeného vzduchu podle obsahu pevných částic, vody a oleje.
Pro lakovací technologie je proto důležité správně určit požadovanou třídu čistoty a navrhnout odpovídající způsob úpravy vzduchu. Nejde přitom o dosažení co nejvyšší čistoty za každou cenu, ale o splnění technologických požadavků konkrétního procesu.
Sušení a filtrace: Základ prevence kontaminace
Pro dosažení požadované kvality stlačeného vzduchu je zásadní správná kombinace sušení, filtrace a hospodaření s kondenzátem. Sušičky stlačeného vzduchu snižují obsah vodní páry a pomáhají předcházet kondenzaci vlhkosti v rozvodech. V běžných průmyslových aplikacích se využívají kondenzační sušičky. Pro náročnější procesy s požadavkem na nižší tlakový rosný bod jsou vhodné adsorpční sušičky.
Filtrační systémy odstraňují pevné částice a podle typu filtračního stupně také olejové aerosoly nebo olejové páry. Výběr filtrace musí odpovídat požadované třídě čistoty a charakteru kontaminace. Neméně důležitý je spolehlivý odvod kondenzátu, který zabraňuje jeho hromadění v systému. Součástí řešení mohou být bezeztrátové odpouštěče a odlučovače oleje a vody pro následnou úpravu kondenzátu. Účinnost těchto zařízení závisí také na pravidelné údržbě. Zanesené filtrační vložky, nefunkční odpouštěče nebo nesprávně provozované sušičky mohou negativně ovlivnit kvalitu vzduchu i při správně navržené kompresorové stanici.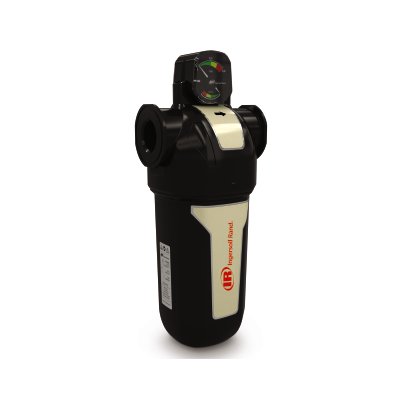
Kde hledat příčinu, když se vady opakují?
Pokud se na lakovaných dílech opakovaně objevují vady, je důležité postupovat systematicky. Kontrola by měla zahrnovat předúpravu povrchu, parametry aplikace, použité nátěrové hmoty i podmínky vytvrzování. Součástí diagnostiky by mělo být také prověření systému stlačeného vzduchu, zejména pokud se vady objevují nepravidelně, při změnách provozních podmínek nebo na více aplikačních zařízeních současně.
Pozornost je vhodné věnovat nejen kompresoru a centrální úpravě vzduchu, ale také rozvodům, filtračním jednotkám a koncovým odběrným místům. Právě kvalita vzduchu v místě použití je pro lakovací proces rozhodující. Měření obsahu oleje, pevných částic a tlakového rosného bodu může pomoci ověřit, zda dodávaný vzduch odpovídá požadavkům technologie. Výsledky pak poskytují podklad pro případnou úpravu filtrace, sušení nebo provozního nastavení systému.
Kvalita povrchových úprav vyžaduje komplexní přístup
Společnost ITS propojuje zkušenosti z oblasti kompresorových technologií i povrchových úprav. Navrhujeme a dodáváme kompresorové stanice Ingersoll Rand včetně sušení, filtrace a souvisejících technologií úpravy stlačeného vzduchu. Současně se věnujeme návrhu a realizaci lakovacích technologií.
Naše laboratoř SQI poskytuje odborné zkoušky a hodnocení kvality povrchových úprav, které mohou pomoci při posuzování vlastností povlaků a analýze jejich vad. na stránkách naší laboratoře můžete také najít katalog vad, kde uvádímé časté problémy a jejich řešení.
Pomůžeme vám posoudit systém stlačeného vzduchu a navrhnout vhodná opatření.